

アン AACブロック生産ライン はスタンドアロン マシンの集合ではありません。これは、研削の細かさ、バッチ精度、注入温度、切断公差、およびオートクレーブ曲線が連携して機能する必要がある統合プロセスです。単一段階の脆弱性はライン全体に伝播し、密度の変動、亀裂、または寸法不良として現れます。この記事では、原材料の準備から最終製品の取り扱いに至るまでの完全な技術チェーンをたどり、最後に、価格だけではなく工学的要素に基づいて AAC ブロック プラントの提案を比較する必要があるバイヤー向けの実践的なサプライヤー評価チェックリストで終わります。
AACブロック生産ラインと従来のブロック製造ラインの違いは何ですか
従来のコンクリートブロックの製造は、セメント結合混合物の密度を高めるために振動と圧縮に依存しています。オートクレーブ処理された気泡コンクリートは、異なる物理的および化学的経路をたどります。完成したブロックの体積は、混合物内部でのガス発生反応によって形成され、最終的な強度は、周囲温度での単純な水和ではなく、圧力容器内で生成されます。
2 つの定義メカニズム
- ガス発泡: アン aluminum-based agent reacts in an alkaline slurry and generates gas bubbles that expand the mix into a porous green body.
- オートクレーブ硬化: 切断されたグリーンボディは飽和蒸気圧下で硬化され、ケイ酸カルシウム水和物が形成され、材料に最終的な結晶強度が与えられます。
結果として得られる物質的な利点
- 乾燥密度は通常 400 ~ 800 kg/m3 であり、構造上の死荷重が軽減されます。
- 熱伝導率が緻密コンクリートよりも大幅に低く、建物のエネルギー性能が向上します。
- フライアッシュ、スラグ、鉱山の尾鉱などの工業副産物の大量利用。
これらの利点は、AAC ブロック生産ラインが同期システムとして設計された場合にのみ実現されます。高品質のオートクレーブでは、不十分なバッチ処理規律を補うことはできません。また、正確な切断システムでは、間違った温度で注入された素地を救うことはできません。
ステージ 1: 品質の基盤としての原材料の準備
AAC 生産ラインの品質は、ミキサーに液体が充填される前に決まります。この段階での粒子サイズ分布、化学活性、および投与の一貫性が、その後のすべての上限を設定します。
珪質材料の粉砕
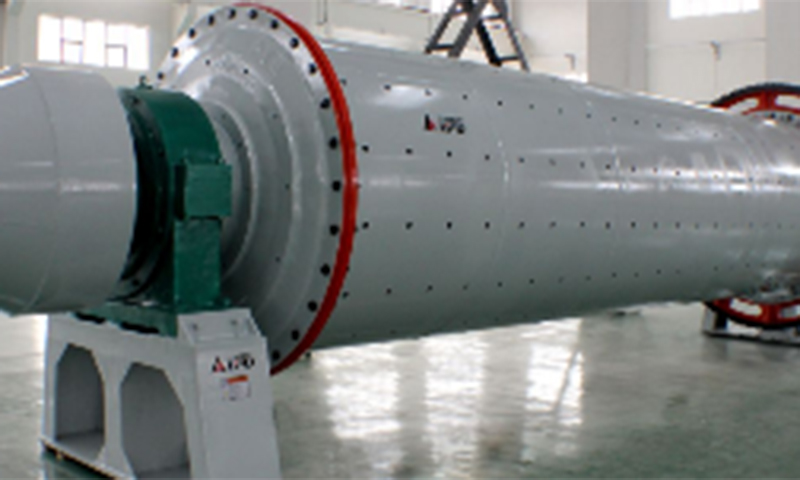
フライアッシュまたは砂はシリカ源を提供します。粉砕の細かさは、混合物の反応性と最終強度の発現に直接影響します。
- 対象繊度:200~300メッシュ。
- ふるい上の残留物: 15 パーセント未満。
- ボールミルのエネルギー消費は主要な運用コストであり、スループットと粉末度の目標に照らして評価する必要があります。
カルシウム原料の準備
生石灰は粉砕され、活性で安定した粉末に粉砕されます。 CaO 含有量は 85% 以上に制御する必要があります。石灰活性の変動により発泡ウィンドウが変化し、生産バッチ全体で密度の変動が生じます。
アルミニウム剤の投与
アルミニウムベースの発泡剤は非常に少量で使用されますが、その注入精度は非常に重要です。プラスまたはマイナス 0.1 パーセントの偏差により、完成密度が仕様の範囲外になる可能性があります。適切に設計された AAC ブロック プラントでは、アルミニウムの注入回路が絶縁され、温度制御され、重量フィードバックによって検証されます。
鉄の除去とマテリアルハンドリング
除去率 99% の磁気分離により、ミル、ポンプ、切断ワイヤーを金属の破片から保護します。原料ヤードからの供給に一貫性がない場合、下流のバッチングエラーが発生し、制御システムでは完全には修正できません。
ステージ 2: 正確な規律のもとでのバッチ処理と混合
バッチ処理では、理論上の混合設計が実際の材料の動作と一致します。計量や順序付けにおける小さな誤差は、最終製品に大きな誤差を引き起こします。規律ある AAC ブロック生産ラインは、バッチ処理を手動のローディング操作ではなく、制御されたプロセスとして扱います。
PLC制御による自動計量
最新の AAC 生産ラインでは、プラスまたはマイナス 0.3 パーセントの精度基準を持つ PLC 制御の計量システムが使用されています。シリカ材、石灰、セメント、石膏、アルミ剤、水が該当します。各スケールには、独立した校正記録と材料の蓄積に対する自動補正が必要です。
スラリー温度制御
注湯温度は通常、摂氏 40 ~ 45 度の間に制御されます。この範囲は、均一なガス形成と一貫した設定動作をサポートします。スラリーが冷たすぎると、泡立ちが遅くなり、不均一になります。熱すぎると、ガス反応が完了する前に混合物が固まってしまう可能性があります。
混合時間と均一性
混合時間はアルミニウム剤を均一に分散させるのに十分な長さでなければなりませんが、ミキサー内で反応が始まるほど長くしてはなりません。実際には、混合サイクルは石灰の反応性とバッチの量によって決まります。
緩いバッチ処理規律の結果
- バッチ間の密度のばらつきが大きくなります。
- 切断およびオートクレーブの段階では不合格率が上昇します。
- オートクレーブのサイクル時間が不安定になり、蒸気が無駄になります。
アルミニウム剤の数十分の 1 パーセントのバッチ誤差は、生産ロット全体の構造的および熱的性能に影響を与える密度の変化につながる可能性があります。
ステージ 3: 結果を決定する注入、発泡、および予備硬化の変数
混合後、スラリーは型に注がれ、そこで発泡反応と初期硬化が起こります。これは時間に敏感なステージであり、操作ウィンドウは狭いです。
発泡反応
アルミニウム剤はアルカリ性スラリー中で反応し、気泡を発生します。これらの気泡は混合物を元の体積の数倍に膨張させ、オートクレーブ処理した気泡コンクリートを定義する多孔質構造を作成します。反応速度は温度、アルカリ度、アルミニウム剤の粉末度に依存します。
予備硬化時間枠
グリーンボディは、型から外して切断する前に十分な硬度に達する必要があります。予備硬化ウィンドウのバランスは次のとおりです。
- 脱型が早すぎるとボディの強度が不足し、崩れたり変形したりしてしまいます。
- 型から外すのが遅すぎると、本体が硬くなりすぎて、切断ステーションをブロックしたり、過負荷がかかる可能性があります。
周囲温度と湿度
作業場の温度と相対湿度は、表面の乾燥と硬度の発達に影響します。寒冷地では、仮硬化室に暖房が必要な場合があります。高温で乾燥した条件下では、表面の水分が失われることでかさぶたが形成され、切断品質が低下する可能性があります。
実用的な制御ポイント
- すべての金型の注入温度を記録します。
- 発泡混合物の上昇高さを監視します。
- 脱型前に貫入試験または硬度プローブを使用してください。
- オペレーターの判断に頼るのではなく、安定した仮硬化環境を維持してください。
ステージ 4: 歩留まりを決める切断精度
切断により、大きなグリーンボディが最終寸法のブロックに変換されます。このステージの精度は、材料の収量、オートクレーブの装填効率、およびリサイクル可能な廃棄物の量に直接影響します。
縦方向と横方向の切断
最新の AAC ブロック生産ラインでは、縦方向と横方向の切断を組み合わせて使用されています。グリーンボディは、まず垂直方向のワイヤー切断を経て、次に水平方向のワイヤー切断を経ます。寸法公差がプラスまたはマイナス 1 ミリメートル以内に収まるように、各軸を個別に制御する必要があります。
切断ワイヤーの管理
ワイヤーの張力、摩耗、交換間隔は重要です。ワイヤが摩耗すると切り口が広くなり、廃棄物が増加し、表面が粗くなることがあります。生産量に基づいて計画的に交換することは、目視検査のみに基づいて交換するよりも信頼性が高くなります。
廃棄物回収
切断すると緑色の廃棄物が発生し、ミキサーに戻すことができます。適切に設計された回収システムにより、この材料の最大 95 パーセントを再利用できるため、原材料の消費と廃棄コストが削減されます。
| パラメータ | ターゲット | 逸脱の影響 |
|---|---|---|
| 切削公差 | プラスマイナス1mm | 寸法不一致、ジョイントの適合不良 |
| ワイヤー交換 | ボリュームに基づいて | 表面が粗く、カーフロスが増加 |
| 廃棄物回収 | 最大 95% | 原材料費の高騰 |
ステージ 5: オートクレーブ硬化と最終変形
オートクレーブ硬化は、グリーンボディが完成した AAC 製品になる段階です。圧力と温度のプロファイルによって、結晶構造、強度、寸法安定性が決まります。
圧力と温度の曲線
一般的なオートクレーブ滅菌条件は、飽和蒸気圧 1.2MPa、摂氏約 188 度です。サイクルには 3 つのフェーズがあります。
- 圧力上昇: 熱衝撃や亀裂を避けるために、徐々に増加させます。
- 一定の圧力: ケイ酸カルシウム水和物が形成され、強度が発達する期間。
- 圧力解放: 急激な膨張や内部応力を防ぐための制御された縮小。
エネルギーの最適化
蒸気消費量は、オートクレーブ気泡コンクリート生産ラインにおける最大の運転コストの 1 つです。廃蒸気を回収する熱交換器は、エネルギーの最大 70% を次のサイクルに戻すことができ、ボイラーの負荷と全体的なエネルギーコストを削減します。
オートクレーブの一般的な欠陥
- 圧力上昇が早すぎると亀裂が発生します。
- 不十分な定圧時間による不完全な強度発現。
- 急激な圧力解放による表面損傷。
ステージ 6: 完成品の取り扱い、検査、梱包
オートクレーブ滅菌後、製品を分離し、検査し、輸送の準備をする必要があります。この段階で乱暴に扱うと、端や角が損傷し、技術的に健全な製品が不合格品になってしまう可能性があります。
分離と持ち上げ
AAC ブロックは大きなケーキでオートクレーブ処理されるため、個々のブロックに分離する必要があります。ケーキ分割機と完成品吊り上げ装置が連携して、衝撃荷重をかけることなく層を分離します。これら 2 つのシステムの同期によってエッジ品質が決まります。
検査基準
| プロパティ | 代表的な規格 |
|---|---|
| 圧縮強度 | 3.5MPa以上 |
| 乾燥密度 | 400~800kg/m3 |
| 寸法許容差 | 指定された制限内で |
パッケージングとエッジ保護
梱包は保管および輸送中に製品を保護します。製品が欠けることなく建設現場に到着できるように、エッジプロテクター、ストラップの張力、およびパレットの安定性を指定する必要があります。輸出注文の場合は、湿気保護も必要になる場合があります。
AAC ブロック生産ラインのサプライヤーを評価する方法
サプライヤーの評価は、技術的な内容が購入の意思決定となるポイントです。目標は、最安値を見つけることではなく、プラントの長期稼働要件に適合するエンジニアリング能力を備えたサプライヤーを特定することです。
技術力の検証
- サプライヤーには社内に PLC プログラミング チームがいますか?
- サプライヤーは重要なコンポーネントの CNC 加工装置を操作していますか?
- サプライヤーは完全なプロセス フロー図、制御図、マテリアル バランス テーブルを提供できますか?
- サプライヤーはあなたのサイトで入手可能な特定の原材料についての経験がありますか?
主要な経営指標
| インジケーター | ベンチマーク |
|---|---|
| 納期厳守率 | 97パーセント以上 |
| 応答時間 | 2時間以内 |
| リピート購入率 | リピート客の実績 |
請求書類
- 各段階の能力を示すプロセス フロー図。
- 制御哲学と PLC アーキテクチャの説明。
- 各段階のインプットとアウトプットを示すマテリアルバランス表。
- オートクレーブサイクルプロファイルとエネルギー消費量の推定。
- 推奨在庫レベルを含むスペアパーツリスト。
カスタム見積もりをリクエストするか、完全な仕様シートをダウンロードして、プロジェクトの要件を詳細な技術提案と比較してください。
よくある質問
Q1: AAC ブロック生産ラインの一般的なリードタイムはどれくらいですか?
完全な AAC ブロック生産ラインのリードタイムは、能力と自動化の範囲に応じて、設計承認後通常 45 ~ 60 日です。遅れを避けるために、敷地の準備と基礎工事を並行して調整する必要があります。
Q2: AAC ブロック生産ラインにはどのような容量オプションがありますか?
標準容量オプションは年間 50,000 ~ 600,000 立方メートルの範囲です。選択は、地域の市場の需要、原材料の入手可能性、計画された製品密度の範囲によって異なります。より小さな容量は地域市場に適しており、より大きな容量は複数地域の分散に適しています。
Q3: AAC ブロックの生産ラインのコストはどれくらいですか?
コストは、容量、自動化レベル、オートクレーブ数、および原料準備要件によって異なります。完全な AAC ブロック プラントには、粉砕、バッチ処理、注入、切断、オートクレーブ処理、および包装システムが含まれます。最も正確なアプローチは、特定の容量と材料条件に基づいてカスタム見積もりをリクエストすることです。
Q4: AAC 生産ラインではどのような原材料が使用できますか?
一般的なシリカ源には、フライアッシュ、川砂、石英砂、鉱山の尾鉱などがあります。カルシウム源には生石灰とセメントが含まれます。硬化調整剤として石膏を使用し、発泡剤としてアルミニウム系の薬剤を使用しています。混合設計は、地元で入手可能な材料の化学組成に適合させる必要があります。
Q5: インストール後、完全な生産状態に達するまでどのくらい時間がかかりますか?
通常、試運転には数週間かかり、その後、配合設計とオートクレーブサイクルを最適化する試作期間が続きます。ほとんどのプラントは、試運転が成功してから 2 ~ 3 か月以内に安定したフル生産に達します。
初値より長期安定性が重要な理由
適切に設計された AAC ブロック生産ラインは、長年の稼働にわたって一貫した密度、低い不合格率、制御されたエネルギー消費を通じて価値を生み出します。初期購入価格は総所有コストの 1 つの構成要素にすぎません。研削エネルギー、オートクレーブの蒸気消費量、切断ワイヤーの寿命、廃棄物の回収率はすべて、最終製品の立方メートルあたりの実際のコストに影響します。エンジニアリング文書、制御システム機能、動作ベンチマークに関してサプライヤーを評価するバイヤーは、試運転後に確実に動作するラインを選択するのに有利な立場にあります。
容量目標や原材料の条件についてエンジニアリング チームと話し合うには、カスタマイズされた提案と技術仕様のレビューをリクエストしてください。